


Технология производства бетонных изделий заключается в следующем: сначала в бетономешалке производится смесь из крупнозернистого и мелкозернистого бетона, затем она помещается в форму и высыхает. Далее изделие подвергается обработке и проходит контроль качества. При производстве бетонных изделий необходимо иметь следующее оборудование:
- Бетономешалка.
- Формы для изготовления изделий.
- Краны и погрузчики для перемещения готовых
изделий. - Станки для обработки изделий.
- Оборудование для контроля качества.
Важно знать, как правильно применять технологии производства бетонных изделий и как правильно использовать оборудование. Также необходимо понимать, как правильно проверять качество изделий.
Мелкоштучные бетонные изделия
Производство малогабаритных бетонных изделий представляет собой сложную технологию и занимает особое место среди производств бетонных изделий. Для их изготовления необходимо использовать специальное оборудование, которое может создавать изделия различных форм и размеров.
Особенности производства малогабаритных бетонных изделий заключаются в том, что для их создания необходимо применять более сложные технологии, чем для производства более крупных изделий. Например, для производства малогабаритных бетонных изделий необходимо использовать более продвинутые и дорогостоящие машины, такие как фрезеры, сварочные аппараты и т.д.
Таких производств, как наше в Краснодарском крае, два-три, но таких крупных больше нет. Настоящим драйвером роста спроса стала Государственная программа «Формирование комфортной городской среды». Наша компания имеет богатый опыт работы по муниципальным контрактам по 44 ФЗ. По всей России для любого населенного пункта, даже самых маленьких, выделяются деньги для обустройства скверов, парков и других зон благоустройства. А там везде нужны малые архитектурные формы. Этот спрос есть абсолютно во всех регионах: где-то больше, где-то меньше. За этим потянулась и сфера туризма.
У нас здесь Краснодарский край, вроде как он туристический, но как-то дремал на фоне Турции, Египта. Последние два года показали, что надо развиваться. Когда поняли, что внутренний туризм — это надолго, с учетом текущей ситуации, соответственно начался бешеный рост строительства гостиниц, разных зон отдыха. А это подразумевает обязательно и использование фонтанов, вазонов, скамеек, урн для мусора и других элементов благоустройства, кому на что фантазии хватает. Тем более, что мы делаем и индивидуальные заказы. Клиент все это придумал, нарисовал или увидел в интернете, дает нам запрос, а мы его воплощаем в жизнь. И получается, что это уникальный продукт.

Оборудование для производства бетонных изделий
Производство бетонных изделий включает использование специального оборудования. Существуют различные виды оборудования для производства бетонных изделий: формы, станки для резки, механизмы для перемещения, а также модели для производства мелкоштучных и больших изделий.
Современное оборудование позволяет быстро и эффективно производить бетонные изделия с минимальными затратами. Наша модель предлагает производителям бетонных изделий более быстрое и эффективное производство, а также большее качество и прочность. С ее помощью можно сэкономить время и деньги.

О технологии мытого камня (бетона)
Это вообще австрийцы придумали технологию мытого бетона. Смысл в том, что сложный бетон готовится, заливается в форму, он созревает. Но предварительно на стенку формы наносится специальный реагент, который позволяет не застывать верхнему слою бетона в форме.
Когда весь бетон затвердел, верхний слой не застывает. Потом из формы достаешь готовое изделие. Под большим давлением воды смывается верхний слой изделия. Камень снаружи не приклеен, он вызревает в самом изделии. Получается, что всю непогоду МАФ-ы встречают натуральным камнем. А что лучше может справиться с любыми погодными условиями, чем натуральный камень?
Изделия с индивидуальным логотипом
Как один из примеров нашей продукции индивидуального изготовления. Вот в Адыгее в пещере нашли наскальные рисунки. Архитектор увидел, дизайнер придумал, говорит, слушайте ребята, мы хотим в современных изделиях воплотить вот такую античность. Мы перенесли это в цифру, затем в камень, и вот — мы наскальные рисунки перенесли на современную бетонную продукцию. В Майкопе будет стоять большая галерея из 60 штук вазонов с разными наскальными рисунками.
Никто в России не наносит логотипы на бетонную продукцию, а мы научились даже мелкие детали переносить именно на лицевой камень. Мрамор, чтобы вы понимали, не нужно красить, не нужно ухаживать, и в этом плюс.
О цехе и формах
В основном цехе приготавливается сама смесь и заливается непосредственно в формы. Формы для бетонных изделий — одно из ключевых моментов в нашем бизнесе. Создание этой формы и наличие самой этой формы и создают нужный ассортимент. Если ты залил смесь в одну форму, она уже занята и соответственно, чтобы изготовить параллельно еще одно изделие, требуется другая форма.
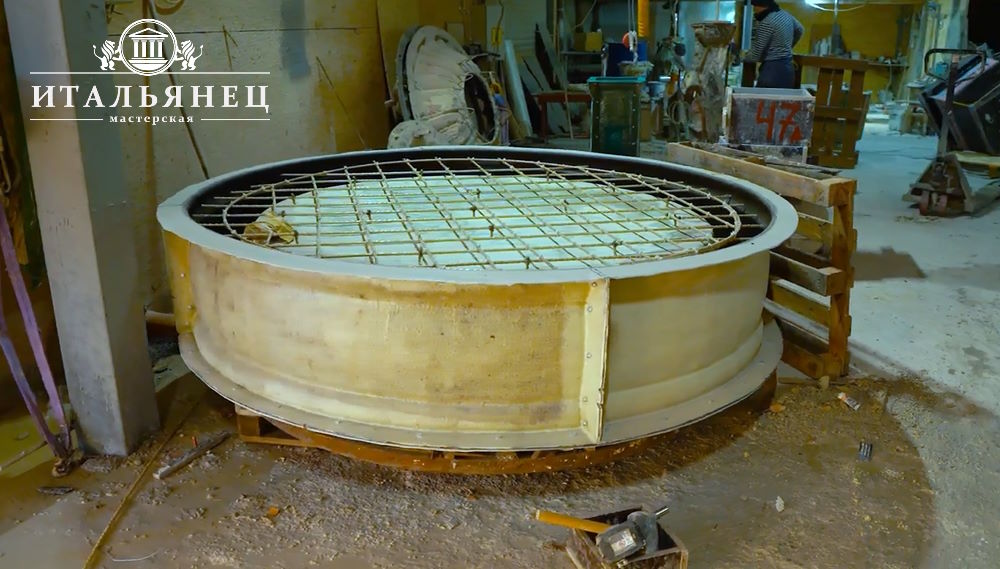
Соответственно, нужен довольно большой парк этих форм, чтобы был большой ассортимент. У нас очень большой парк форм, что позволяет выпускать много изделий одновременно разного вида. Формы мы изготавливаем сами. Она может изготавливаться из строительной фанеры, стеклопластика, металла. Чтобы создать форму, необходим прототип, с которого снимается копия. Форма облепливается вокруг оригинала, затем обрабатывается. Затем в эту форму уже заливаешь бетон. Потом происходит распалубка после заливки и получается готовое изделие. Дальше изделие обрабатывается с помощью разных технологий.
Для небольших индивидуальных заказов рентабельнее изготавливать формы из фанеры, они значительнее дешевле стеклопластиковых. У нас есть конструкторы и станки, которые раскраивают их по принципу корпусной мебели. Сотрудники производства ее проектируют, раскраивают, собирают. Затем мы отливаем, допустим, 5 изделий и форму после этого не обязательно хранить. Мы ее можем выбросить или переработать на другие части.
А если изделие серийное и у него есть потенциал, оно перспективно, то тогда лучше произвести постоянную форму из стеклопластика. Но есть еще нюансы, что существуют стеклопластиковые формы с силиконом внутри. Эти силиконовые резиновые вставки нужны для производства изделий с мелкими деталями, допустим, для скульптур. Резина, как штамп, хорошо передает даже мелкие детали. У нас есть и металлические формы, которые вырезаются с помощью лазера, а потом свариваются и получается опалубка.

Процесс производства
Как мы начинали. У нас была бетономешалка, был вибростол, на котором изделия вибрируются, чтобы вышел воздух, и чтобы изделие стало более плотным. Смешивали все вручную, потом вышли на определенную прибыль и поняли, что необходимо как-то механизировать этот процесс.
Решили создать свою линию и начали искать на рынке соответствующее оборудование. Нам было нужно, чтобы замешивалось 300 килограмм с точностью до килограмма. Но таких линий не существовало, чтобы на таком маленьком объеме добивались такой точности смешивания. Есть аналоги — бетонные заводы, которые делают бетонные смеси, но там погрешность от 10 до 50 килограмм, для них это норма. Для нашей же работы это неприемлемо.
Вместе с командой инженеров мы сами придумали эту линию и сами ее создали с нуля. Отдельно были закуплены узлы, агрегаты, электроника, сами все сварили и собрали щиты управления. Заказали разработку программы управления этой линии, нам написали ее с нуля. И мы начали на свой страх и риск собирать эту линию. Самым интересным было то, что у нас не было абсолютно никакой уверенности, что все будет работать так, как задумывались. Нас тогда многие отговаривали от этой безумной идеи. Но мы придумали это, сделали, включили линию, и с первого раза все заработало, бетон у нас получился, какой был нужен.
Если честно, мы тогда даже удивились, что у нас с первого раза все заработало. Было где-то около 200 «детских болезней», как мы их называем, там надо было подкрутить, там чуть не рассчитали, тут нужно было подсверлить, тут подставить еще что-то. Но за 2-3 месяца сделали наладку, придумали какие-то механизмы и сейчас, вот уже два года линия работает как часы.
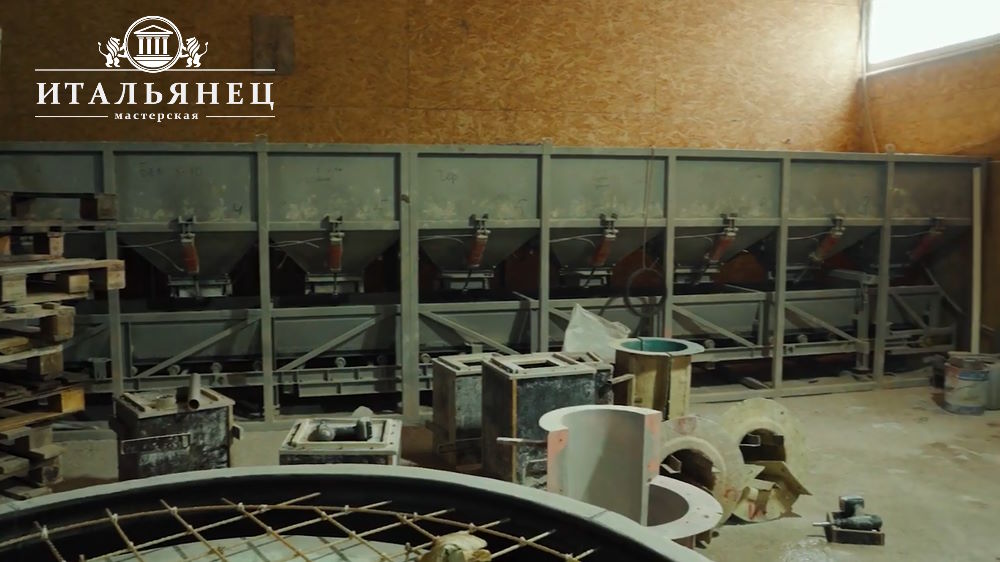
Погрузчики в биг-бегах привозят сырье и засыпают в каждый бункер свой вид сырья. Наверху находится оператор с компьютером, он выбирает нужную программу с рецептурой и автоматические линия начинает дозировать сырье каждого вида. На линии установлены датчики, которые взвешивают каждую порцию в отдельности. Они дают сигнал, что все было дозировано согласно норме. Если нет, то линия блокируется. Соответственно, если оператор видит ошибку дозирования, может подойти и вручную отобрать килограмм сырья, к примеру, чтобы не создать ошибку. Это гарантирует качество выпуска готовой продукции.
Программа автоматически дозирует количество цемента, песка, щебня, воды, других ингредиентов и загружает их в определенное время в нужных пропорциях. Мы делаем в день около 20-25 тонн бетонной смеси, сделать это вручную очень тяжело. Хотя в начале мы работали руками около 3-х лет, хорошо зарабатывали и нас это не смущало.
Производственная линия полностью изменила нашу работу. Она способна автоматически в день изготавливать 40-50 тонн раствора. Мы думаем, что путь, который мы проделали, уникальный, таких решений на рынке не встречалось до этого. Сотрудники даже не берут бетон в руки, они только форму снимают, оставляют ее в зале, накрывают специальным целлофаном и ставят инфракрасный коврик для прогревания в зимний период.
Минимальная температура для застывания бетонной смеси 15 градусов тепла, коврик используется только когда температура окружающей среды ниже этой нормы. Изделия в форме застывают примерно за сутки, но в летний период этот срок может уменьшаться в два раза. Раньше главной задачей было, как приготовить смесь, а сейчас думаешь, как форму быстрее разобрать и подать на заливку. Автоматизированная линия кардинально изменила принцип нашей работы.
Производственные цеха
Элементы из нержавеющей стали для фонтанов мы также изготавливаем самостоятельно. Раньше мы их закупали в Испании, но уже через три года наши инженеры сняли копию и додумались, как их производить. Мы закупаем нержавеющую сталь и сами производим все необходимые элементы, которые практически ничем не уступают оригиналу. Мало того, в некоторых моментах наша продукция даже получше.
Сырье лучше хранить в защищенных помещениях, чтобы оно не отсырело. В нашем производстве количество воды отмеряется с точностью до 100 мл, поэтому исходный материал должен быть сухим. Иначе смесь может выйти нестабильной.
Есть и малярный участок. Мы производим уличные скамейки, а в них есть металлические элементы, которые соединяются с бетоном и их необходимо красить. Также есть теплый цех, где происходит доработка готовой продукции. Здесь изделия после предварительной шлифовки покрывают специальной пастой, и еще раз шлифуют. Затем в «малярке» эти изделия покрывают специальной пропиткой. Но для этого нужно, чтобы камень был теплый. В «теплом цеху» используется современная система отопления. В котел засыпают уголь и трое суток за ним можно не следить.
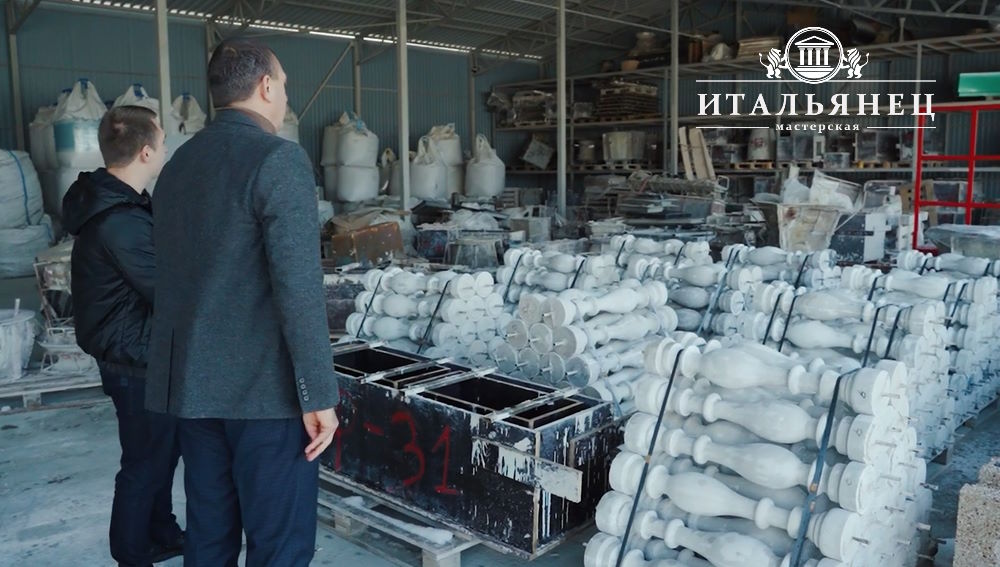
В теплом цеху также работают мастера, которые постоянно занимаются производством новых форм. Ресурс одной формы от 100 до 150 отливок. Ее можно и отреставрировать, но чаще это нецелесообразно.


